

Сварные соединительные детали
Крупногабаритные секторные отводы до DN 3000 мм и сварные тройники до DN 3500 мм для технологических сетей давлением до 9,8 МПа.
Сварные соединительные детали
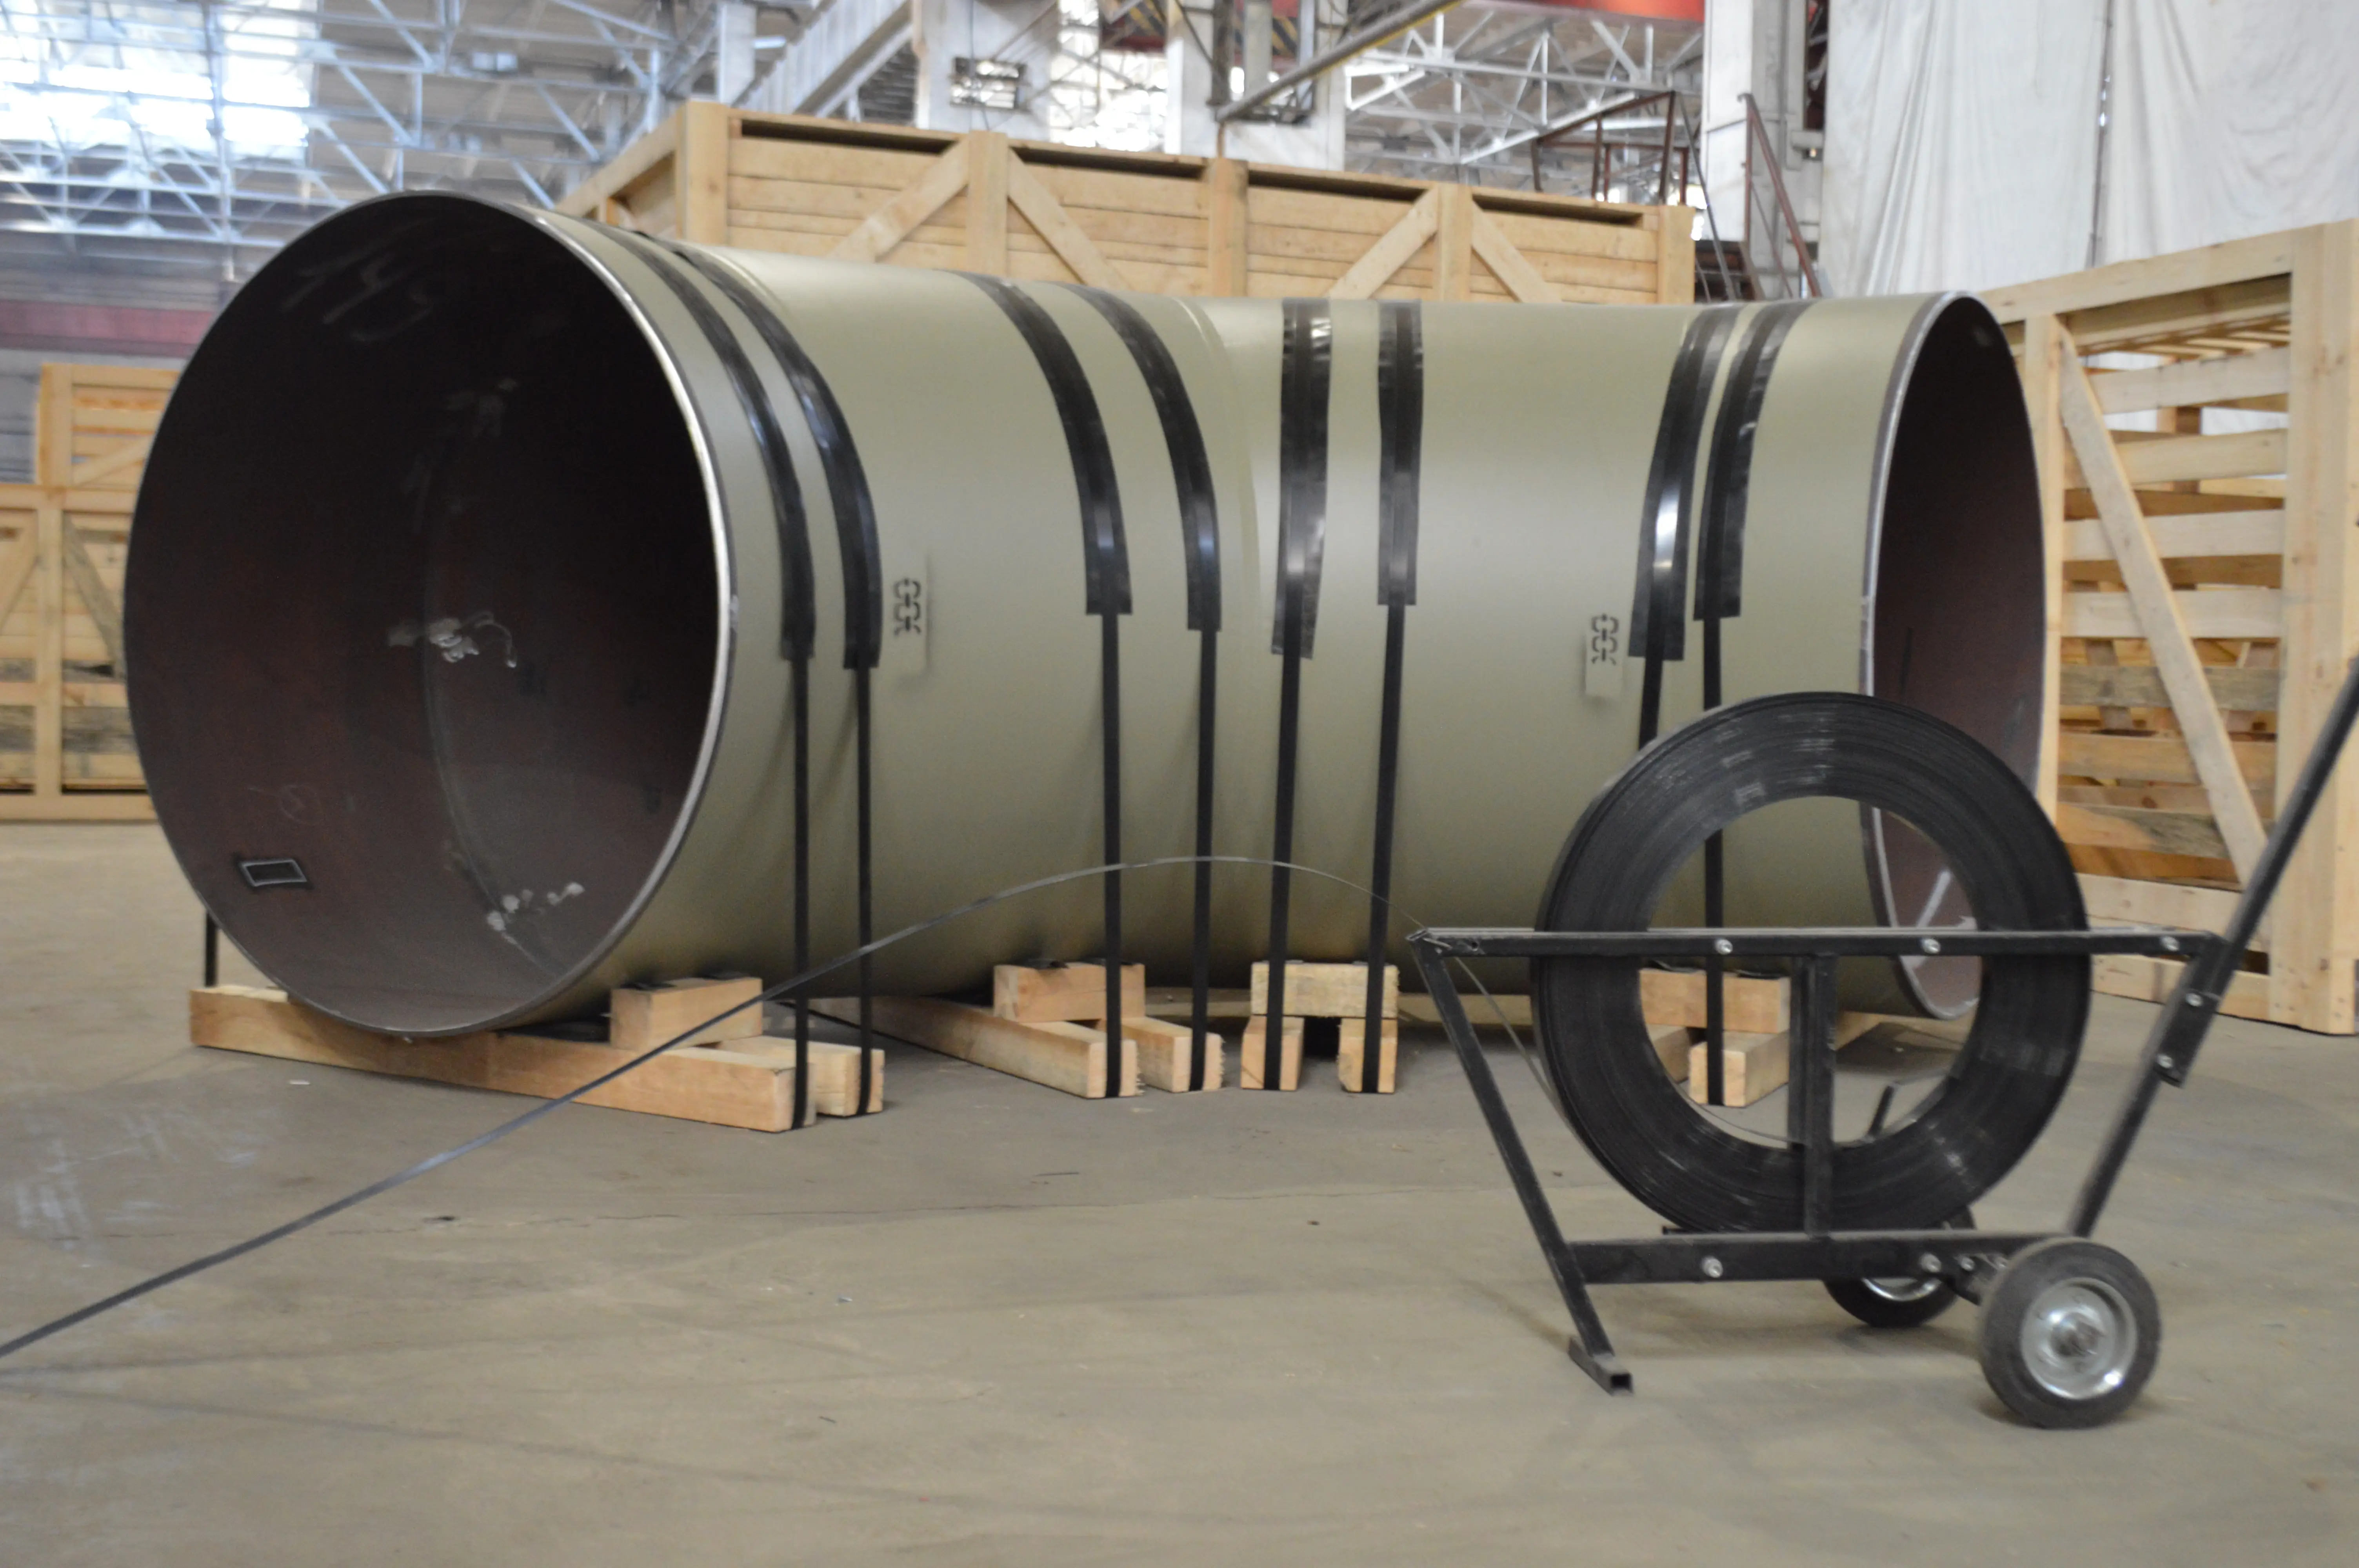
ООО «НПП «Тяжпрессмаш-Деталь» проектирует и производит сварные (в том числе секторные) соединительные детали трубопроводов сверхбольших и нестандартных диаметров. Продукция предназначена для строительства, реконструкции и капитального ремонта технологических, межцеховых и промысловых сетей на объектах химической, нефтехимической, газовой, нефтеперерабатывающей промышленности и объектах энергетики.
Собственные цеховые площади (более 22 000 м²), мостовые краны грузоподъемностью до 50 тонн, машины плазменной резки и автоматизированные сварочные колонны позволяют изготавливать тяжеловесные крупногабаритные конструкции длиной до 20 м и диаметром до 3,5 м в строгом соответствии с действующими стандартами безопасности.
Номенклатура выпускаемой продукции
- Отводы сварные секторные:
- Изготавливаются из секторов и концевых полусекторов, сваренных между собой;
- Диапазон диаметров: до 3000 мм;
- Радиус кривизны: от 1 DN и более (по проектной документации);
- Углы поворота: 15°, 30°, 45°, 60°, 90° (и любые нестандартные углы по ТЗ).
- Тройники сварные (равнопроходные и переходные):
- Изготавливаются из обечаек и трубного проката методом врезки штуцера в магистральный корпус;
- Диапазон диаметров: до 3500 мм;
- Конструкции с усиливающими накладками и ребрами жесткости для компенсации высоких нагрузок.
- Переходы сварные листовые:
- Концентрические и эксцентрические переходы для плавного сопряжения труб различных диаметров;
- Диапазон диаметров: до 3000 мм.
- Сварные крестовины, заглушки и нестандартные трубные узлы:
- Пространственные фасонные элементы обвязки технологических установок по индивидуальным чертежам заказчика.
Технические характеристики
- Нормативно-технический документ: ТУ 24.20.40-028-68152804-2025 («Детали соединительные сварные для технологических трубопроводов»);
- Рабочее давление: до 9,8 МПа (в зависимости от диаметра, толщины стенки и категории трубопровода);
- Температура рабочей среды: от −70 °C до +450 °C;
- Климатическое исполнение: У, ХЛ, УХЛ по ГОСТ 15150-69;
- Аттестация сварочных технологий: все сварочные процессы и технологические карты аттестованы Национальным агентством контроля сварки (НАКС).
Применяемые марки стали
Подбор материала осуществляется с учетом давления, температурного режима и агрессивности среды:
- Углеродистые стали: Ст3сп, Сталь 20;
- Конструкционные низколегированные и хладостойкие стали: 09Г2С, 17Г1С, 10Г2ФБЮ, 13ХФА (для объектов в условиях Крайнего Севера и сред с содержанием сероводорода);
- Нержавеющие и коррозионностойкие стали: 12Х18Н10Т, 08Х18Н10Т, 10Х17Н13М2Т (для агрессивных сред химических и нефтехимических производств);
- Жаропрочные стали: 15Х5М, 12Х1МФ (для высокотемпературных паропроводов и технологических печей).
Производственно-технологические возможности
- Раскрой и заготовка:
- Автоматизированная термическая и плазменная резка листового проката на портальных установках Cybercut 2060 и AJAN PP 260 с ЧПУ (толщина листа до 200 мм, габариты стола до 2500 × 12 000 мм);
- Обработка кромок и фасок под сварку механическим способом.
- Вальцовка обечаек:
- Изготовление цилиндрических и конических обечаек на мощных 4-валковых гидравлических машинах Faccin (толщина стенки до 32 мм, ширина листа до 2000 мм).
- Автоматическая сварка:
- Сварка на специализированных сварочных колоннах и роликовых манипуляторах под слоем флюса (SAW) и в среде защитных газов (MIG/MAG);
- Минимизация температурных поводок и обеспечение стабильного провара шва по всей глубине разделки.
Заводская антикоррозионная защита и изоляция
По требованию проекта сварные детали поставляются с готовыми наружными и внутренними покрытиями:
- Наружное АКП: полиуретановые, эпоксидные и полимочевинные защитные покрытия усиленного типа (ТУ 24.20.13-010-2019, ТУ 23.99.19.111-007-2020);
- Внутреннее покрытие: эпоксидно-фенольные праймеры и порошковые составы для химической защиты и повышения пропускной способности;
- ППУ-теплоизоляция: нанесение слоя пенополиуретана в оцинкованной стальной оболочке (ТСТОЛГП) или полиэтиленовой оболочке для компенсации температурных потерь.
Контроль качества и испытания крупногабаритных деталей
Контроль качества сварных швов и геометрии проводится специалистами Центральной заводской лаборатории (свидетельство № ИЛ/ЛРИ-01782):
- 100% неразрушающий контроль сварных соединений:
- Визуально-измерительный контроль (ВИК);
- Ультразвуковая дефектоскопия (УЗК);
- Радиографический контроль (РК);
- Капиллярный (ПВК) и магнитопорошковый контроль (МК).
- Лабораторные исследования:
- Спектральный анализ химического состава металла шва и основного металла на установке Oxford Instruments PMI-MASTER UVR;
- Механические статические и динамические испытания сварных образцов-свидетелей (растяжение, ударная вязкость KCV/KCU, замер твердости);
- Металлографические исследования структуры сварного соединения и околошовной зоны.
- Гидравлические и пневматические испытания: проверка на герметичность и прочность расчетным пробным давлением на заводском стенде.